射出成形の不良率を下げるために重要な「スクリュー・金型の分解メンテナンス」

射出成形において、安定した品質を継続するためには、成形条件の管理だけでは十分ではありません。
同じ材料、同じ金型、同じ成形条件で生産していても、長期間にわたって生産を続けることで、スクリューや金型内部には少しずつ汚れや樹脂の残留物、ガス成分などが蓄積していきます。
こうした「目に見えにくい変化」が、黒点・異物・焼け・ガス・充填不良・外観不良などにつながることがあります。
医療の成形品では、生地ゴミや黒点などの異物はもちろん許されません。薄肉な製品が多く、チップの先端径が細くなればなるほどガス逃げが悪くなり、成形条件の変更だけでは太刀打ちできなくなります。
不良が発生してから清掃するのではなく、設備や金型を良好な状態に維持し、不良を未然に防ぐ。
そのために重要なのが、スクリュー分解メンテナンスと金型分解メンテナンスです。
なぜスクリューの分解メンテナンスが必要なのか
射出成形機のスクリュー・シリンダー内部は、日常点検では直接確認することが難しい部分です。
生産終了時にパージ材を使用して洗浄していても、長期間使用していると、スクリュー表面や逆流防止機構、三点セット周辺に樹脂や劣化物が残留する場合があります。
特に、材料変更や、高温(320℃~)で成形する材料を使用する設備では、内部の状態が製品品質に影響する可能性があります。
蓄積した樹脂が炭化して剥離すれば、黒点や異物不良の原因になります。
また、スクリューやチェックリングなどの摩耗が進行している場合には、計量や射出量の安定性にも影響し、成形条件を調整しても品質が安定しない原因となることがあります。
そのため、パージ材による日常的な洗浄だけではなく、樹脂が変わるタイミングでのスクリュー、三点セット、ノズルを分解し、内部クリーニングをすることを推奨します。

金型も「外から見える部分」だけでは判断できない
金型についても同様です。
日常的な金型メンテナンスやグリスアップだけでは、金型の割ってあるコマの汚れをすべて確認することはできません。
長期間成形を続けることで、ガスベントやPL面、入れ子、スライド、エジェクターピン周辺、冷却回路などには少しずつガスや擦れによる汚れが生じます。
例えば、ガスベントに樹脂成分や汚れが蓄積すると、金型内のガスが抜けにくくなります。
その結果、
ガス焼け、ショートショット、転写不良、外観不良
などにつながる可能性があります。
このような状態で成形条件だけを変更して対応すると、一時的に改善しても根本的な原因が残ってしまうことがあります。

金型分解メンテナンスで確認するポイント
定期的な金型分解では、例えば次のような部分を確認します。
- キャビティ・コアの汚れや傷
- PL面の状態
- ガスベントの詰まり
- エジェクターピンの汚れ・摩耗
- スライドや可動部の摩耗
- 入れ子周辺への樹脂・ガス成分の付着
- ゲート・ランナー周辺の状態
- 冷却回路の状態
- ボルトや各構成部品の異常

特に重要なのが、不良が発生する前の状態変化を把握することです。
「製品に不良が出たから金型を分解する」のではなく、ショット数や生産期間など一定の基準を設けてメンテナンスすることで、突発的な品質トラブルを減らすことができます。
「成形条件を変える前に設備・金型を疑う」という考え方
射出成形で不良が発生すると、射出速度、保圧、樹脂温度、金型温度などの成形条件を変更して改善しようとするケースがあります。
もちろん成形条件の調整が必要な場合もあります。
しかし、それまで安定していた条件で突然不良が増え始めたのであれば、設備や金型側に何らかの変化が起きていないかを確認することも重要です。
例えば、ガスベントが徐々に詰まっているにもかかわらず、射出速度を下げることで対応すると、一時的には不良が改善するかもしれません。
しかし、それは根本的な改善とはいえません。
スクリュー・金型・材料・成形条件をそれぞれ切り分けて原因を追究することが、安定した射出成形には必要です。
につながります。
医療用プラスチック成形だからこそ重要な予防保全
医療用途のプラスチック製品では、寸法精度だけでなく、異物、黒点、外観品質などについても高い品質管理が求められる製品があります。
そのため、完成した製品を検査するだけではなく、成形機・金型を含めた製造工程全体を安定した状態に保つことが重要です。
クリーンルーム内での、スクリューや金型の分解メンテナンスは、生産を止めて行わないと作業できません。したがって、作業効率が落ちると思われがちですが、不良による選別、廃棄、再成形、原因調査、金型修理などの時間まで考えると、計画的な予防保全は安定生産のための重要な活動の一つといえます。
安定した品質を継続するために、日々の点検に加え、段取り時には必ずスクリュー分解メンテンスを行い、段取り前には必ず金型の分解メンテナンスを実施します。
私たちは「不良が発生してから対応する」のではなく、設備・金型・材料・成形条件それぞれの状態を管理し、不良をつくらない成形工程づくりを重視しています。
この記事を書いた人

-
当サイトの管理・情報発信を担当しています。運営元の親和工業は、「射出成形で世界の医療を支える」を掲げる、ISO13485認証や医療機器製造販売業許可、クラス10,000のクリーンルームを完備した、埼玉県川口市に生産拠点を置くプラスチック成形メーカーです。
多数の特許や特級技能士の技術力を強みに、流動解析を駆使した3D金型設計、開発・試作段階でのVA/VE提案から、PCR検査による高度な品質保証を伴う量産まで一貫対応いたします。
当サイトでは、医療分野の厳しい品質基準のクリア方法やコストダウンに繋がる成形ノウハウなど、実務に役立つコンテンツを分かりやすくお届けします。技術相談や試作のご相談など、お気軽にお問い合わせください。
最新の記事一覧
 プラスチック射出成形2026年9月30日射出成形の不良率を下げるために重要な「スクリュー・金型の分解メンテナンス」
 2026年5月25日医療機器・プラスチック部品を国産化(国内回帰)するメリット
 2026年5月22日セラムチューブ(血清保存用チューブ)とは?特徴と用途
 遺伝子解析・細胞培養2026年5月21日クライオチューブ(凍結保存管)とは?材質と超低温保存の注意点
関連記事

キュベットとは?種類・材質から医療・分析用キュベットの成形まで解説!
分光光度計や血液分析装置の開発・改良に携わっていると、必ず登場するのが「キュベット」です。装置の測定精度はキュベットの光学品質に大きく左右されるにもかかわらず、「市販の汎用キュベットでは自社装置に合わ ...

タンパク質解析用プラスチック製品の成形に求められる条件とは?
親和工業株式会社 医療用プラスチック成形.com Contents AI Generated はじめに タンパク質解析装置の信頼性を左右するのは、試薬や測定機器だけではありません。サンプルが直接触れる ...

抜きテーパーゼロ成形とは?
親和工業株式会社 医療用プラスチック成形.com Contents AI Generated 医療機器部品での実現方法と課題 「テーパーゼロで量産してほしい」。医療機器メーカーの設計・調達担当者からそ ...

薄肉射出成形はなぜ難しい?
親和工業株式会社 医療用プラスチック成形.com Contents AI Generated はじめに 医療や検査の現場では、製品をできるだけ薄くしたいという要望が年々強くなっています。代表例がリアル ...

プラスチック成形技能士(特級・1級・2級)とは?等級ごとの違いと工場選定での活用方法
親和工業株式会社 医療用プラスチック成形.com はじめに 「形状は合っているはずなのに、ロットによって寸法がばらつく」「委託先に聞いても、なぜそうなるかの説明が返ってこない」——医療用・バイオ用のプ ...

医療用プラスチック製品アセンブリ工程の重要ポイントと選び先の見極め方
親和工業株式会社 医療用プラスチック成形.com Contents AI Generated 【はじめに】 医療用プラスチック製品のアセンブリ(組立)工程は、成形後の品質を左右する最終関門 ...
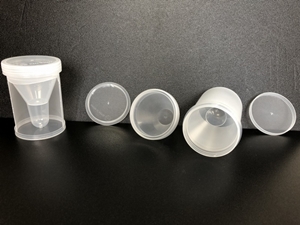
プラスチック射出成形とは
プラスチック射出成形とは、プラスチック成形方法の最も代表的な成形方法です。プラスチック原料を加熱溶融し、それを加圧して閉じた金型内に注入し冷却、固まったものを金型を開いて取り出し、求める形状・厚みの成 ...
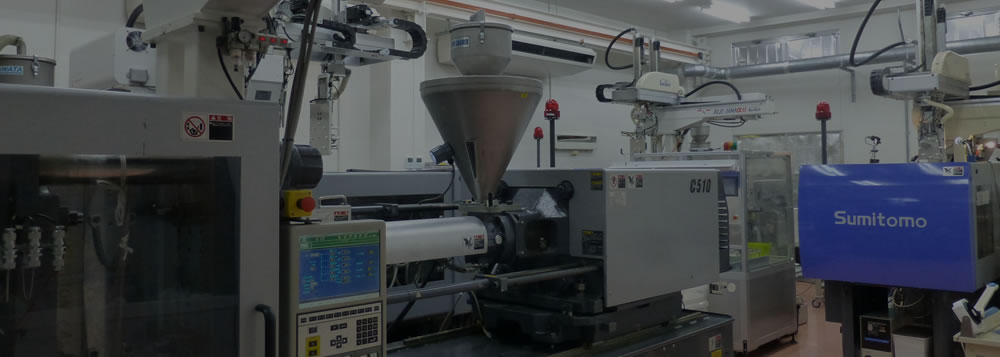
プラスチック射出成形における金型
プラスチック射出成形を行うにあたり、その成形品の精度や品質は金型の精度に大きく影響されます。プラスチック成形品のバリやソリ、変形などが出ず、高品質なプラスチック成形品を作るためには、完成品に合わせた金 ...
医療用プラスチック射出成形に使用される材料について
医療用プラスチック射出成形では、下記のようなプラスチック材料が使用されます。 ポリプロピレン(PP) ポリカーボネート(PC) ポリアミド(PA) ポリエチレン(PE) ABS樹脂 ポリスチレン(PS ...
ポリプロピレン(PP)について
医療用のプラスチック射出成形に使用される材料は様々なものがありますが、代表的なものにポリプロピレン(PP)があります。 ポリプロピレンの特徴として、耐薬品性があげられます。ポリプロピレンは酸、アルカリ ...
ABS樹脂について
ABS樹脂とはアクリロニトリル(Acrylonitrile)、ブタジエン(Butadiene)、スチレン(Styrene) 共重合合成樹脂の総称で、原料の頭文字に由来しています。 ABS樹脂は医療用プ ...
ポリカーボネート(PC)について
ポリカーボネート(PC)は、透明性、耐衝撃性、耐熱性、難燃性、寸法安全性などにおいて高い物性を示し、特に耐衝撃性は一般的なガラスの250倍以上と言われている。高い耐衝撃性を活かし、強化プラスチックとし ...
ポリエチレン(PE)について
代表的なプラスチック原料である、ポリエチレン(PE)はプラスチック樹脂の中でも最も価格が安く、加工しやすい原料のひとつです。そのため、医療機器や医療用具など医療業界向けのプラスチック製品にも多く使われ ...
ポリスチレン(PS)について
ポリスチレン(PS)とは原油とナフサを原料としたスチレンモノマーを重合させて作るプラスチック樹脂のことです。ポリスチレン(PS)は、医療用プラスチックにも使用されるプラスチック樹脂のひとつですが、ポリ ...
プラスチック射出成形の金型メンテナンスについて
チップや試薬カートリッジなどの医療用プラスチック成形品は、連続射出成形をしていると、金型にプラスチック樹脂のガスヤニが内部に溜まってしまいます。プラスチック樹脂金型内のガス逃げ不良により、プラスチック ...
アクリロニトリル・スチレン(AS)について
アクリロニトリル・スチレン共重合体が正式な日本名であるアクリロニトリル・スチレン(AS)は、ポリスチレン(PS)と同様の透明性があり、ポリスチレン(PS)よりも硬度、耐衝撃性、耐薬品性、耐熱性が優れた ...
医療用プラスチック射出成形とクリーンルームの運用について
クリーンルームの運用の原則としては、クリーン度が下がる要因をクリーンルームの中から徹底的に排除しなくてはならないという点です。しかしながら、医療用プラスチック成形においては、クリーンルーム内での生産が ...
成形品の取り出し方法(吸着式)
吸着式とは取り出し機を使用し、ロボットのアーム先端にチャック板を取り付け、自動でプラスチック成形品を取り出す方法です。チャック板にゴム製のパッドを装着し、エアーにより真空吸引させることにより製品を落下 ...
成形品の取り出し方法(自動落下式)
自動落下式とはプラスチック成形品が金型から離型された後、ロボットでチャックさせずに金型の下へそのまま落下させる取り出し方法です。製品の形状や大きさ、取り数によってロボットでチャック出来ない時には自動落 ...
可塑化前進保持と計量後後退について
プラスチック射出成形は、金型にノズル先端をタッチさせ溶融樹脂を金型内に充填します。可塑化前進でノズル先端が金型に接している間は、ノズル先端の温度は金型に取られることで冷やされてしまいますが、可塑化を後 ...
プラスチック射出成形に使用される付帯装置について
プラスチック射出成形を行うにあたっては、プラスチック射出成形機以外にも様々な付帯装置等が必要となります。ここでは、それらの付帯装置について実際に現場で成形をしている視点から紹介したいと思います。 ①製 ...
金型に使用する材料について
プラスチック射出成形用金型に使用される金型材料は「鋼(スチール)」です。「鋼(スチール)」には炭素が含まれています。炭素が多いと材料は固くなりますが強度は落ちます。反対に炭素が少ないと粘り強くなります ...
射出成形における樹脂交換の基礎知識 樹脂許容温度について
加熱シリンダーの温度設定の許容範囲が重なる場合 樹脂の種類が違う成形工程を続けて行う場合、加熱シリンダー内の樹脂を置換させる必要があります。例えばPOM(180°~ 210°)からPP(160°~ 2 ...
プラスチック射出成形の製品離型方法について
プラスチック射出成形において、製品を金型からスムーズに離型させることは、安定した連続成形を行うためには不可欠です。基本的に製品は金型内で冷却されて収縮し、コアの部分に張り付いてしまいます。離型がうまく ...
ランナーの離型方法について
プラスチック射出成形においては、製品の離型と同様にランナーの離型も重要です。スムーズに離型させることが出来なければ、ランナーが切れて金型に残ったり、取り出し機で取れなくなったりしてしまいます。 ①エジ ...
プラスチック射出成形金型温度の制御
プラスチック射出成形において、金型には型内に冷却水などを通して一定の温度を保ちながら成形を行います。型内に冷却水が均等に流れ、一定の温度を保つことができなければ、金型の温度が高くなり、一定の条件で成形 ...
金型冷却媒体の流れ
プラスチック射出成形における冷却媒体(ここでは水とします)はホース内を流れて金型を冷却します。その冷却媒体の流れには「乱流」と「層流」の2種類があります。層流とは、ホース内で水がゆっくりと層をなしてい ...
プラスチック射出成形材料の成形性
プラスチック射出成形の材料は様々な種類があり、用途によっても多種多様な選択が可能です。成形性が良くない場合、成形品の形にならず、精度不良、離形性が落ちて成形サイクルが長くなり、歩留りが悪くなりコストア ...
成形不良の主な発生原因
プラスチック射出成形において成形不良の発生原因とは、成形の工程の中で複合的かつ複数の要因が互いに絡み合って発生します。従って、その対策や解決方法も成形不良を一元的原因だけで考えるのではなく、多岐にわた ...
オーバーパック対策
プラスチック成形品をオーバーパックさせると、金型から離型がしづらくなり突き出しの際に成形品の一部が白化したり、擦り傷が付いたりしてしまいます。最悪の場合には、金型から取り出せなくなり、金型を破損させて ...
成形サイクルと製品コスト
プラスチック成形品の製品価格は大きく分けて、材料費、加工費、販売管理費、利益、などから構成されます。この中で成形サイクルが製品価格に影響してくるのは加工費です。プラスチック成形品の製品コストはプラスチ ...
リブ部のショートショット対策
プラスチック射出成形品において、リブ部分のショートショットが発生する原因として、金型内の空気がリブ部分に閉じ込められ、金型内から空気が逃げ切れないため溶融樹脂が完全に充填されず、ショートショットが発生 ...
保圧時間の設定方法
プラスチック射出成形の成形条件の保圧時間を設定するには、ゲート時間を知る必要があります。成形品の重量はゲートシールまでは保圧をかければ重くなり、ゲートシール以降では保圧時間を延ばしても金型のキャビティ ...
電動式射出成型機の特徴
プラスチック射出成形機は大きく分けて、電動式と油圧式の2種類に分かれます。電動式射出成型機の特徴は以下の通りです。 電動式では、実際に動いている間しかモーターは回転していないので、電力コストが削減でき ...
射出成形の速度と圧力について
射出成形の条件設定において、射出工程と保圧工程の設定の違いは、切り替えがスクリューストロークかタイマーの違いです。どちらの工程も速度と圧力は設定しますが、射出工程は速度制御であり、保圧工程は圧力制御工 ...
射出成形の計量精度の安定化について
プラスチック射出成形において、計量精度の安定化は、成形を安定させる重要な工程のひとつです。溶融樹脂の充填量が不安定だと成形も不安定になります。材料の可塑化が終了してもスクリューの逆流防止弁には圧力が残 ...