キュベットとは?種類・材質から医療・分析用キュベットの成形まで解説!

分光光度計や血液分析装置の開発・改良に携わっていると、必ず登場するのが「キュベット」です。装置の測定精度はキュベットの光学品質に大きく左右されるにもかかわらず、「市販の汎用キュベットでは自社装置に合わない」「専用形状を量産できるメーカーが見つからない」というご相談を、私たち親和工業は数多くいただいてきました。本コラムでは、キュベットの役割と種類、材質の選び方、そしてカスタムキュベットの成形で求められる品質を解説します。
キュベットとは?
【定義】 キュベットとは、分光光度計などの光学測定において、光を透過させて試料の吸光度や透過率を測定するための容器のことです。
分光光度計・血液分析装置での役割
キュベットに試料(血液・試薬・溶液など)を入れ、光を当てて透過した光の量を測ることで、試料中の成分濃度を求めます。血液分析装置では、試薬と検体を反応させた液をキュベット内で測定する構成が一般的です。つまりキュベットは、単なる容器ではなく「光学系の一部」として機能する部品です。
「セル」との呼び分け
キュベットは「セル」とも呼ばれます。分野や装置メーカーによって呼び方が異なるだけで、光学測定用の容器という意味では同じものを指します。使い捨てタイプは「ディスポセル」「ディスポーザブルキュベット」と呼ばれます。
キュベットの種類
【ポイント】 キュベットは、材質と形状(光路長)の組み合わせで選定します。
材質別(ガラス・石英・プラスチック)
可視光域の測定にはガラス製や光学用プラスチック製が、紫外域の測定には石英製が使われるのが一般的です。ガラス・石英は光学特性に優れる一方で高価であり、割れやすく、使用のたびに洗浄が必要です。プラスチック製は安価に量産でき、使い捨てにできることが最大の強みです。
形状・光路長別、ディスポーザブルタイプ
標準的なキュベットは光路長10mmの角型ですが、微量試料向けのマイクロキュベットや、装置に合わせた特殊形状のものもあります。近年は、洗浄によるコンタミや工数を嫌って、使い捨てのディスポーザブルタイプを採用する装置が増えています。
プラスチックキュベットの材質と特性
【ポイント】 プラスチックキュベットの材質は、測定する波長域と接触する試薬から絞り込みます。
PS・PMMA・COPの透明性・耐薬品性の比較
| 材質 | 主な特徴 | 留意点 |
|---|---|---|
| ポリスチレン(PS) | 光学的透明度が高く安価。使い捨てキュベットの定番 | 耐薬品性・耐熱性は限定的 |
| アクリル(PMMA) | 抜群の透明性と光線透過率。光学測定部を兼ねた形状に最適 | 衝撃にやや脆く、一部有機溶剤に不適 |
| シクロオレフィン系(COP/COC) | 低吸水で寸法安定性が高く、光学特性に優れる | 材料コストが比較的高い |
使用波長域と材質選定
プラスチックは材質ごとに光を吸収する波長域が異なるため、測定波長によっては使えない材質があります。特に紫外域の測定では材質の選択肢が絞られます。具体的な使用可能波長は樹脂グレードによって異なるため、当社では測定波長と試薬をお伺いした上で、グレード単位で材質をご提案しています。
カスタムキュベットの成形で求められる品質
【ポイント】 キュベットの成形では、「透明であること」と「光学面が乱れていないこと」は別の問題として管理する必要があります。
光学面の面精度・ウェルドライン対策
透過光で測定する以上、光が通る面のヒケ(へこみ)、ソリ、ウェルドライン(樹脂の合流線)は測定ノイズに直結します。ゲート位置や樹脂の流し方を誤ると、透明な材料を使っても光学部品としては不良になってしまいます。金型設計の段階で流動解析を行い、光学面にウェルドラインがかからない充填パターンを設計しておくことが重要です。ただし、形状によってはウェルドラインを完全に消せない場合もあるため、測定光路と干渉しない位置へ逃がす設計判断が必要になります。
クリーンルーム成形とコンタミ防止
キュベット内面に付着した微細な塵埃は、散乱光の原因となり測定値を狂わせます。血液や核酸を扱う用途では、異物だけでなくRNase/DNaseなどの酵素汚染の管理も必要です。成形から包装までをクリーン環境で行うことが品質の前提になります。
光学品質を実現する、親和工業の金型設計とクリーンルーム成形
【ポイント】 私たち親和工業は、光学部品としてのキュベット品質を、金型設計・成形環境・技能の3つで作り込んでいます。
流動解析を駆使した3D金型設計(ウェルドライン・ソリ対策)
当社は業界に先駆けて3D-CADを導入し、高度な流動解析を駆使した金型設計を行っています。樹脂の固まる速度や圧力の伝わり方を解析し、ヒケ・ソリ・ウェルドラインを設計段階で潰し込むことで、量産開始後の手探りの修正を避け、開発担当者様の試作回数とコストを最小限に抑えます。
クラス10,000クリーンルームでの成形と異物管理
埼玉県川口市の自社工場内のクラス10,000クリーンルームで、材料供給から成形・検査・包装までを一貫運用しています。射出成形機11台により、ロット1,000個から100万個レベルまでの量産に対応します。核酸を扱う用途には、リアルタイムPCRによるDNAフリー・RNase/DNaseフリーの実測検証も可能です。
特級プラスチック成形技能士による成形条件の最適化
国家資格最上位の特級プラスチック成形技能士が2名在籍し、光学面の転写性と寸法安定性を両立する成形条件を追い込みます。「このフランジ形状ならアンダーカットを無くして金型コストを圧縮できる」といったVA/VE提案も、開発・設計段階から行っています。
光学部品・マイクロ流路チップの開発実績
守秘義務の関係で詳細はお出しできませんが、光学測定に関わる製品では、光学的透明性の高いメディカルグレードPMMAを使ったマイクロ流路チップ(26mm×76mm、μm単位の細溝構造)の開発実績があります。流動解析を徹底し、ウェルドやソリのない平面度を確保した事例です。キュベットと同じく「光を通して測る」部品であり、当社の光学成形技術が最も活きる領域です。
カスタムキュベットの開発なら、親和工業にお任せください
自社装置専用のキュベットを開発したい、市販品では形状・光路長・嵌合が合わない――そうしたお悩みがございましたら、ぜひ親和工業へご相談ください。お問い合わせの際には、測定波長域、接触する試薬、想定形状(ポンチ図・図面・3Dデータ)、想定数量をご教示いただけますと、特級プラスチック成形技能士を交えてスムーズにご回答できます。測定精度を支える光学品質のキュベットづくりを、開発パートナーとしてサポートいたします。
よくある質問
Q. 市販キュベットの流用ではなく、装置専用形状のキュベットを金型から作れますか?
A. はい、可能です。流動解析を用いた3D金型設計により、光学面を避けたゲート設計を含めて新規形状の立ち上げに対応します。
Q. 紫外域で使えるプラスチックキュベットはありますか?
A. 測定波長によって使用できる材質・グレードが限られます。波長域をお知らせいただければ、グレード単位で対応可否をご回答します。
この記事を書いた人
-
親和工業の医療用プラスチック成形を支える、社歴20年の現場技術担当です。
私の強みは、流動解析を用いた3D金型設計から、現場での成形オペレーション、高精度な検査、そして梱包出荷に至るまで、射出成形のすべての工程を自ら泥臭く経験してきたことです。
各工程のメリット・デメリットを骨の髄まで理解しているからこそ、開発・設計段階での確実なVA/VE提案や、手戻りのないスムーズな試作・量産化が可能です。
特級技能士の技術力と、クラス10,000のクリーンルーム、最新のPCR品質保証体制を掛け合わせ、世界の医療を支える高品質なプラスチック製品をお届けします。
最新の記事一覧
 プラスチック射出成形2026年9月7日キュベットとは?種類・材質から医療・分析用キュベットの成形まで解説!
 遺伝子解析・細胞培養2026年9月7日セルカウンタープレートとは?血球計算盤との違いと使い捨てプレートの成形を解説!
 2026年7月8日チューブとカラムの違いとは?医療用プラスチック製品で似ている2つの違いを徹底解説
 2026年7月8日糖鎖解析・遺伝子検査用プラスチック成形とは?
関連記事

タンパク質解析用プラスチック製品の成形に求められる条件とは?
親和工業株式会社 医療用プラスチック成形.com Contents AI Generated はじめに タンパク質解析装置の信頼性を左右するのは、試薬や測定機器だけではありません。サンプルが直接触れる ...

抜きテーパーゼロ成形とは?
親和工業株式会社 医療用プラスチック成形.com Contents AI Generated 医療機器部品での実現方法と課題 「テーパーゼロで量産してほしい」。医療機器メーカーの設計・調達担当者からそ ...

薄肉射出成形はなぜ難しい?
親和工業株式会社 医療用プラスチック成形.com Contents AI Generated はじめに 医療や検査の現場では、製品をできるだけ薄くしたいという要望が年々強くなっています。代表例がリアル ...

プラスチック成形技能士(特級・1級・2級)とは?等級ごとの違いと工場選定での活用方法
親和工業株式会社 医療用プラスチック成形.com はじめに 「形状は合っているはずなのに、ロットによって寸法がばらつく」「委託先に聞いても、なぜそうなるかの説明が返ってこない」——医療用・バイオ用のプ ...

医療用プラスチック製品アセンブリ工程の重要ポイントと選び先の見極め方
親和工業株式会社 医療用プラスチック成形.com Contents AI Generated 【はじめに】 医療用プラスチック製品のアセンブリ(組立)工程は、成形後の品質を左右する最終関門 ...
プラスチック射出成形とは
プラスチック射出成形とは、プラスチック成形方法の最も代表的な成形方法です。プラスチック原料を加熱溶融し、それを加圧して閉じた金型内に注入し冷却、固まったものを金型を開いて取り出し、求める形状・厚みの成 ...
プラスチック射出成形における金型
プラスチック射出成形を行うにあたり、その成形品の精度や品質は金型の精度に大きく影響されます。プラスチック成形品のバリやソリ、変形などが出ず、高品質なプラスチック成形品を作るためには、完成品に合わせた金 ...
医療用プラスチック射出成形に使用される材料について
医療用プラスチック射出成形では、下記のようなプラスチック材料が使用されます。 ポリプロピレン(PP) ポリカーボネート(PC) ポリアミド(PA) ポリエチレン(PE) ABS樹脂 ポリスチレン(PS ...
ポリプロピレン(PP)について
医療用のプラスチック射出成形に使用される材料は様々なものがありますが、代表的なものにポリプロピレン(PP)があります。 ポリプロピレンの特徴として、耐薬品性があげられます。ポリプロピレンは酸、アルカリ ...
ABS樹脂について
ABS樹脂とはアクリロニトリル(Acrylonitrile)、ブタジエン(Butadiene)、スチレン(Styrene) 共重合合成樹脂の総称で、原料の頭文字に由来しています。 ABS樹脂は医療用プ ...
ポリカーボネート(PC)について
ポリカーボネート(PC)は、透明性、耐衝撃性、耐熱性、難燃性、寸法安全性などにおいて高い物性を示し、特に耐衝撃性は一般的なガラスの250倍以上と言われている。高い耐衝撃性を活かし、強化プラスチックとし ...
ポリエチレン(PE)について
代表的なプラスチック原料である、ポリエチレン(PE)はプラスチック樹脂の中でも最も価格が安く、加工しやすい原料のひとつです。そのため、医療機器や医療用具など医療業界向けのプラスチック製品にも多く使われ ...
ポリスチレン(PS)について
ポリスチレン(PS)とは原油とナフサを原料としたスチレンモノマーを重合させて作るプラスチック樹脂のことです。ポリスチレン(PS)は、医療用プラスチックにも使用されるプラスチック樹脂のひとつですが、ポリ ...
プラスチック射出成形の金型メンテナンスについて
チップや試薬カートリッジなどの医療用プラスチック成形品は、連続射出成形をしていると、金型にプラスチック樹脂のガスヤニが内部に溜まってしまいます。プラスチック樹脂金型内のガス逃げ不良により、プラスチック ...
アクリロニトリル・スチレン(AS)について
アクリロニトリル・スチレン共重合体が正式な日本名であるアクリロニトリル・スチレン(AS)は、ポリスチレン(PS)と同様の透明性があり、ポリスチレン(PS)よりも硬度、耐衝撃性、耐薬品性、耐熱性が優れた ...
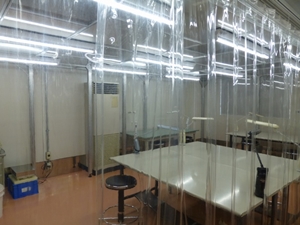
医療用プラスチック射出成形とクリーンルームの運用について
クリーンルームの運用の原則としては、クリーン度が下がる要因をクリーンルームの中から徹底的に排除しなくてはならないという点です。しかしながら、医療用プラスチック成形においては、クリーンルーム内での生産が ...
成形品の取り出し方法(吸着式)
吸着式とは取り出し機を使用し、ロボットのアーム先端にチャック板を取り付け、自動でプラスチック成形品を取り出す方法です。チャック板にゴム製のパッドを装着し、エアーにより真空吸引させることにより製品を落下 ...
成形品の取り出し方法(自動落下式)
自動落下式とはプラスチック成形品が金型から離型された後、ロボットでチャックさせずに金型の下へそのまま落下させる取り出し方法です。製品の形状や大きさ、取り数によってロボットでチャック出来ない時には自動落 ...
可塑化前進保持と計量後後退について
プラスチック射出成形は、金型にノズル先端をタッチさせ溶融樹脂を金型内に充填します。可塑化前進でノズル先端が金型に接している間は、ノズル先端の温度は金型に取られることで冷やされてしまいますが、可塑化を後 ...
プラスチック射出成形に使用される付帯装置について
プラスチック射出成形を行うにあたっては、プラスチック射出成形機以外にも様々な付帯装置等が必要となります。ここでは、それらの付帯装置について実際に現場で成形をしている視点から紹介したいと思います。 ①製 ...
金型に使用する材料について
プラスチック射出成形用金型に使用される金型材料は「鋼(スチール)」です。「鋼(スチール)」には炭素が含まれています。炭素が多いと材料は固くなりますが強度は落ちます。反対に炭素が少ないと粘り強くなります ...
射出成形における樹脂交換の基礎知識 樹脂許容温度について
加熱シリンダーの温度設定の許容範囲が重なる場合 樹脂の種類が違う成形工程を続けて行う場合、加熱シリンダー内の樹脂を置換させる必要があります。例えばPOM(180°~ 210°)からPP(160°~ 2 ...
プラスチック射出成形の製品離型方法について
プラスチック射出成形において、製品を金型からスムーズに離型させることは、安定した連続成形を行うためには不可欠です。基本的に製品は金型内で冷却されて収縮し、コアの部分に張り付いてしまいます。離型がうまく ...
ランナーの離型方法について
プラスチック射出成形においては、製品の離型と同様にランナーの離型も重要です。スムーズに離型させることが出来なければ、ランナーが切れて金型に残ったり、取り出し機で取れなくなったりしてしまいます。 ①エジ ...
プラスチック射出成形金型温度の制御
プラスチック射出成形において、金型には型内に冷却水などを通して一定の温度を保ちながら成形を行います。型内に冷却水が均等に流れ、一定の温度を保つことができなければ、金型の温度が高くなり、一定の条件で成形 ...
金型冷却媒体の流れ
プラスチック射出成形における冷却媒体(ここでは水とします)はホース内を流れて金型を冷却します。その冷却媒体の流れには「乱流」と「層流」の2種類があります。層流とは、ホース内で水がゆっくりと層をなしてい ...
プラスチック射出成形材料の成形性
プラスチック射出成形の材料は様々な種類があり、用途によっても多種多様な選択が可能です。成形性が良くない場合、成形品の形にならず、精度不良、離形性が落ちて成形サイクルが長くなり、歩留りが悪くなりコストア ...
成形不良の主な発生原因
プラスチック射出成形において成形不良の発生原因とは、成形の工程の中で複合的かつ複数の要因が互いに絡み合って発生します。従って、その対策や解決方法も成形不良を一元的原因だけで考えるのではなく、多岐にわた ...
オーバーパック対策
プラスチック成形品をオーバーパックさせると、金型から離型がしづらくなり突き出しの際に成形品の一部が白化したり、擦り傷が付いたりしてしまいます。最悪の場合には、金型から取り出せなくなり、金型を破損させて ...
成形サイクルと製品コスト
プラスチック成形品の製品価格は大きく分けて、材料費、加工費、販売管理費、利益、などから構成されます。この中で成形サイクルが製品価格に影響してくるのは加工費です。プラスチック成形品の製品コストはプラスチ ...
リブ部のショートショット対策
プラスチック射出成形品において、リブ部分のショートショットが発生する原因として、金型内の空気がリブ部分に閉じ込められ、金型内から空気が逃げ切れないため溶融樹脂が完全に充填されず、ショートショットが発生 ...
保圧時間の設定方法
プラスチック射出成形の成形条件の保圧時間を設定するには、ゲート時間を知る必要があります。成形品の重量はゲートシールまでは保圧をかければ重くなり、ゲートシール以降では保圧時間を延ばしても金型のキャビティ ...
電動式射出成型機の特徴
プラスチック射出成形機は大きく分けて、電動式と油圧式の2種類に分かれます。電動式射出成型機の特徴は以下の通りです。 電動式では、実際に動いている間しかモーターは回転していないので、電力コストが削減でき ...
射出成形の速度と圧力について
射出成形の条件設定において、射出工程と保圧工程の設定の違いは、切り替えがスクリューストロークかタイマーの違いです。どちらの工程も速度と圧力は設定しますが、射出工程は速度制御であり、保圧工程は圧力制御工 ...
射出成形の計量精度の安定化について
プラスチック射出成形において、計量精度の安定化は、成形を安定させる重要な工程のひとつです。溶融樹脂の充填量が不安定だと成形も不安定になります。材料の可塑化が終了してもスクリューの逆流防止弁には圧力が残 ...